
05 Nov ¿Qué ancho máximo de tela se puede sublimar y cómo afecta el desarrollo de una colección?
El ancho máximo de tela que se puede sublimar es el que acepta tu equipo, no el que anuncia el proveedor de la tela. En producción textil, el límite real es el ancho útil de la calandra o de la prensa de rodillo: la tela puede medir 1,80 m de ancho, pero si la máquina imprime 1,60 m, esos 20 cm no se subliman. Para una colección, la diferencia entre un ancho y otro cambia cuántas piezas caben por metro lineal y, con eso, el costo real de la prenda.
Esta guía separa los tres anchos que se confunden todo el tiempo —el de fábrica del rollo, el útil de la máquina y el de diseño del molde— y da el criterio para escoger tela sin descubrir el problema en la mitad del lote.
Los tres anchos que hay que distinguir
Antes de cotizar cualquier colección sublimada conviene tener los tres números sobre la mesa. Mezclarlos es la causa más común de un lote que no se puede reproducir.
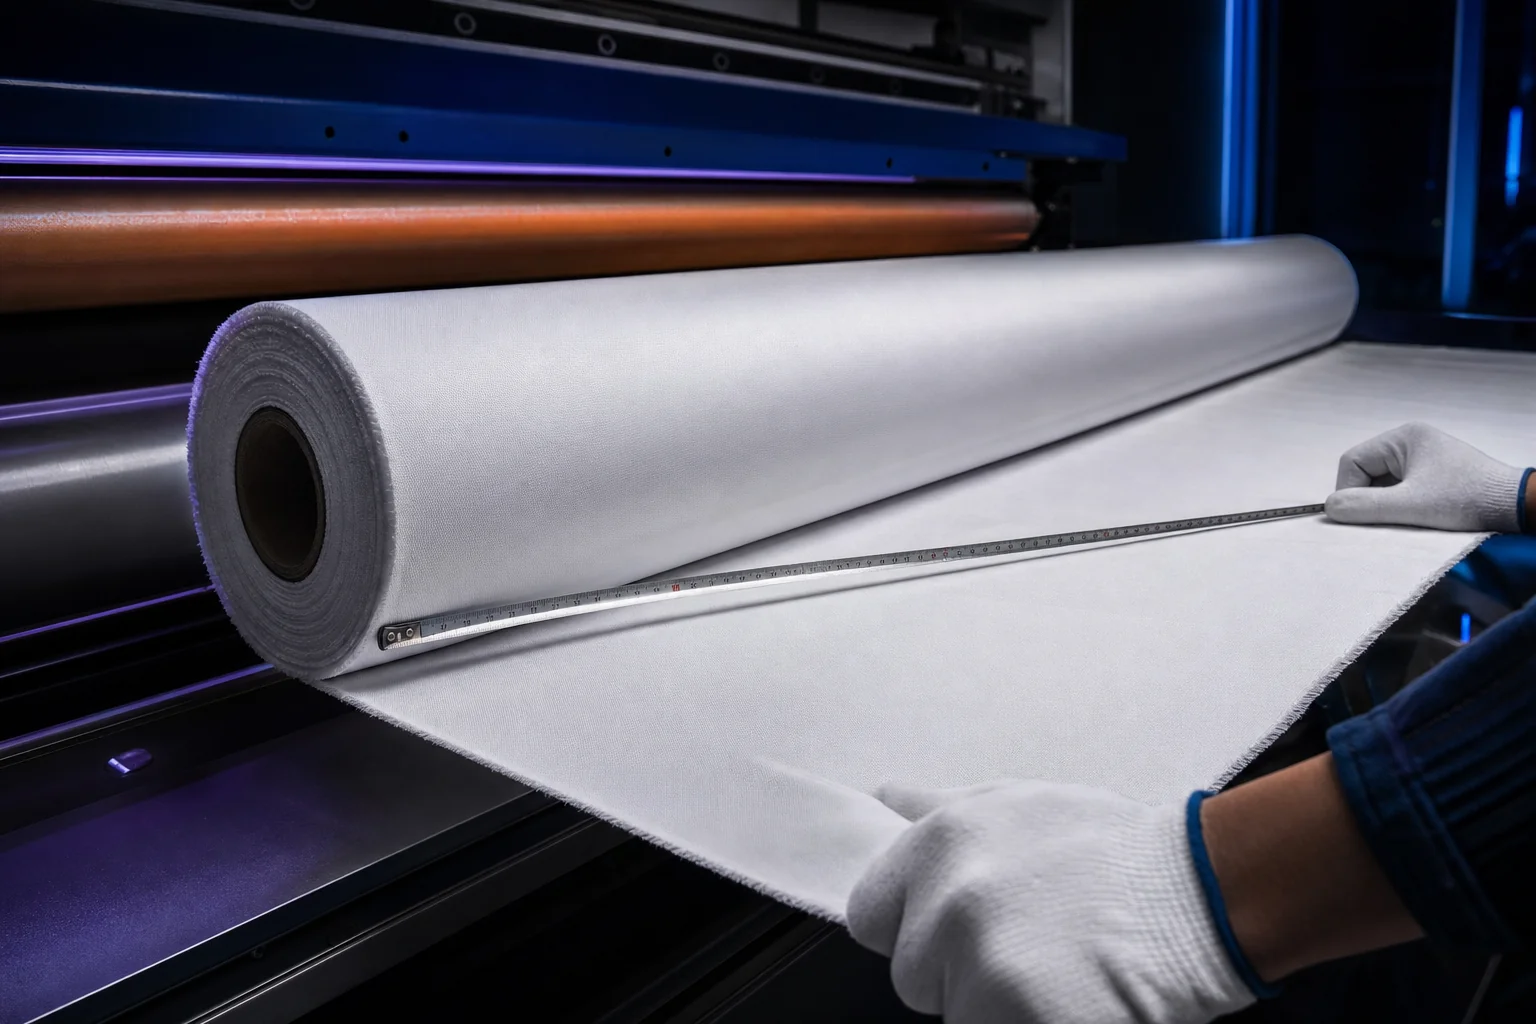
- Ancho de fábrica (o ancho del rollo): la medida nominal que declara el fabricante de la tela, típicamente entre 1,50 m y 3,20 m según la referencia. Viene impresa en la ficha técnica y varía por lote.
- Ancho útil de sublimación: la franja que la máquina cubre con transferencia de calor y presión efectiva. Suele ser menor que el ancho del rodillo de la calandra, porque los bordes no reciben la misma presión y quedan con defecto de transferencia.
- Ancho de diseño: el que se necesita para armar el molde de la prenda con holguras de costura y encogimiento. Es una decisión de patronaje, no de tela.
El error de planeación ocurre cuando se compra tela pensando en el primero y se produce en el segundo. La diferencia se paga en merma.
Tabla de parámetros verificables del ancho en sublimación
Los valores de la tabla son valores de trabajo de la industria textil; el número exacto de cada máquina y cada tela lo entrega la ficha técnica del proveedor y se confirma con una muestra física. No se cotiza un lote grande con un dato de tabla.
| Parámetro | Qué mide | Rango de referencia | Cómo se mide |
|---|---|---|---|
| Ancho nominal del rollo | Franja declarada por el fabricante | 1,50 m – 3,20 m según referencia | Cinta métrica en al menos 3 tramos del rollo, no solo en el borde |
| Ancho útil de calandra | Zona con transferencia efectiva | El ancho del rodillo menos el margen de borde que declare el fabricante (habitualmente 2–5 cm por lado) | Imprimir una franja continua a todo lo ancho y medir dónde el color deja de tener densidad |
| Tolerancia de ancho por lote | Variación entre rollos del mismo pedido | Habitualmente ±1 % a ±3 % | Medir 5 rollos al azar del mismo lote y comparar |
| Ancho de diseño con holgura | Metros que exige el molde | Depende del trazo: se calcula sobre el ancho útil, no el nominal | Trazo sobre el ancho útil y conteo de piezas por metro lineal |
| Encogimiento esperado | Pérdida de medida tras lavado | Variable por tejido y gramaje; se pide por ficha | Lavar una muestra con el protocolo de cuidado final y volver a medir |
| Gramaje del tejido | Densidad de masa, afecta el color | Se consulta por referencia (g/m²) | Ficha técnica del proveedor y prueba de color en la misma tela |
Una advertencia de rigor: ningún rango de esta tabla reemplaza la ficha de tu referencia. Las telas cambian por proveedor, por composición y por lote, y una cifra copiada de una guía general es exactamente el dato que produce el reproceso.
Cómo afecta el ancho al desarrollo de una colección
El ancho útil define cuántas piezas caben a lo ancho del trazo. Es una cuenta simple que casi nunca se hace antes de cotizar, y que decide la rentabilidad del lote:
- Piezas por ancho. Si el molde de una camiseta requiere 70 cm de ancho y el útil es de 1,60 m, caben dos cuerpos por franja con margen para costura. Con un útil de 1,50 m el segundo cuerpo ya no entra: la misma tela produce casi la mitad de piezas por metro lineal.
- Merma de borde. En piezas de ancho grande (faldas amplias, vestidos, capas) el desperdicio lateral crece. Un diseño que necesita el ancho completo obliga a comprar un rollo más ancho, aunque el volumen no lo justifique.
- Repetibilidad. Si la colección se produce en varias tandas, el ancho útil debe ser idéntico en todas. Cambiar de máquina o de proveedor a mitad de la producción altera el encaje del trazo y obliga a rehacer moldes.
- Direccionalidad del estampado. Los diseños con orientación —rayas, degradados, motivos posicionados— no permiten girar la pieza para aprovechar mejor el ancho. Ahí el ancho útil se vuelve un límite duro.
La consecuencia práctica es que el ancho no se elige por el diseño, se elige por el diseño y la máquina al mismo tiempo. Un buen desarrollo de colección fija primero el ancho útil con el que va a trabajar y luego patrona sobre él.
Cómo verificarlo antes de comprar la tela
Tres pasos, en este orden, evitan el problema completo:
- Pedir el ancho útil por escrito. No el del rollo: el que la máquina cubre con transferencia efectiva, con su margen de borde declarado. Es un dato del proceso, no del catálogo de tela.
- Correr una muestra a todo lo ancho. Una franja continua con un degradado o un bloque de color parejo deja ver con claridad dónde el color pierde densidad en los bordes. Es la única medición que vale.
- Medir la muestra después del lavado. Encogimiento y estabilidad de color: lo que se encoge modifica el ancho útil real que tendrá la prenda terminada.
Con esos tres datos se puede trazar y cotizar sin supuestos. Sin ellos, se está comprando a ciegas y el costo aparece como reproceso.
Qué preguntar al proveedor antes de contratar
- ¿Cuál es el ancho útil de sublimación, y qué margen de borde descuentan por lado?
- ¿La tolerancia de ancho por lote está en la ficha técnica y cuál es el valor?
- ¿Pueden entregar la misma referencia en varios rollos con ancho consistente para toda la producción?
- ¿Cómo documentan la prueba de ancho y densidad de color, y queda adjunta al lote?
- Si la colección se produce en tandas, ¿garantizan la misma máquina y el mismo ancho útil?
Las respuestas a estas cinco preguntas separan a un proveedor industrial de uno que solo vende metros. Para profundizar en el comportamiento del material según su composición, conviene revisar qué pasa al sublimar poliéster con elastano y la guía técnica de sublimación textil industrial.
Datos del sector textil colombiano
El sector textil-confección es uno de los eslabones manufactureros con mayor peso en el empleo industrial del país, y Medellín concentra una parte relevante de su capacidad productiva: es el ecosistema donde se decide buena parte de la producción de moda que se comercializa en el mercado nacional. En un mercado de ese tamaño, la estandarización de parámetros como el ancho útil no es un detalle técnico: es la diferencia entre producir un lote repetible y producir un lote que solo se puede vender una vez.
Fuentes de referencia del sector: Inexmoda, Colombiatex, ANDI y DANE (encuesta manufacturera).
El criterio de decisión en una línea
Compra tela sobre el ancho útil verificado de tu máquina, no sobre el ancho de fábrica del rollo, y confírmalo con una muestra medida a todo lo ancho después de lavar. Si el proveedor no puede dar ese dato por escrito, el riesgo del lote es tuyo.
Integrar la sublimación con el resto de los procesos —sublimación textil, corte y estampado— en un mismo ecosistema de producción reduce la variabilidad entre etapas, que es donde el ancho deja de ser un número y empieza a costar dinero. Los errores de producción en sublimación más caros casi nunca son de máquina: son de dato.
Preguntas frecuentes
Sublimación Textil — Color y Diseño
-
01
¿Cuál es el ancho máximo de tela que se puede sublimar?
El ancho máximo lo define la máquina, no la tela: es el ancho útil de la calandra o prensa de rodillo, que suele ser menor que el ancho del rollo porque los bordes no reciben la misma presión. En producción industrial se trabaja con franjas anchas y se verifica con una muestra impresa a todo lo ancho.
-
02
¿Puedo sublimar una tela más ancha que mi prensa?
Sí, pero por franjas: la tela pasa en varias posiciones y se unen los tramos. Es una solución válida para piezas pequeñas y no recomendable para estampados continuos o direccionales, porque las uniones dejan diferencia de densidad y de registro entre franjas.
-
03
¿Cómo sé cuántas piezas caben por metro lineal?
Se traza el molde sobre el ancho útil real, con holguras de costura, y se cuenta cuántas piezas entran a lo ancho. Ese número multiplicado por el largo disponible da el rendimiento del lote. Trazar sobre el ancho nominal del rollo es la causa más frecuente de un presupuesto que no cuadra.
-
04
¿El ancho del rollo varía entre lotes del mismo proveedor?
Puede variar, y por eso la tolerancia de ancho debe estar escrita en la ficha técnica. En producciones de varias tandas conviene medir rollos al azar del mismo lote y exigir consistencia, porque una diferencia pequeña de ancho cambia el encaje del trazo y obliga a rehacer moldes.
-
05
¿Qué pasa si el estampado tiene dirección?
El ancho útil se vuelve un límite duro: no se pueden girar las piezas para aprovechar mejor la franja. En diseños direccionales el rendimiento por metro lineal baja, y eso debe reflejarse desde la cotización, no descubrirse al cortar.
-
06
¿Cómo se confirma el ancho útil sin comprar la tela completa?
Con una muestra: se imprime una franja continua a todo lo ancho y se observa dónde el color pierde densidad en los bordes. Después se lava la muestra con el protocolo de cuidado final y se vuelve a medir, porque el encogimiento cambia el ancho real de la prenda terminada.
"Si estás desarrollando tu próxima colección y necesitas integrar sublimación textil, apliques en pedrería, corte láser de alta precisión, estampación especializada o bordado industrial con la más alta calidad en Medellín, centraliza todos tus procesos con Color & Diseño."
